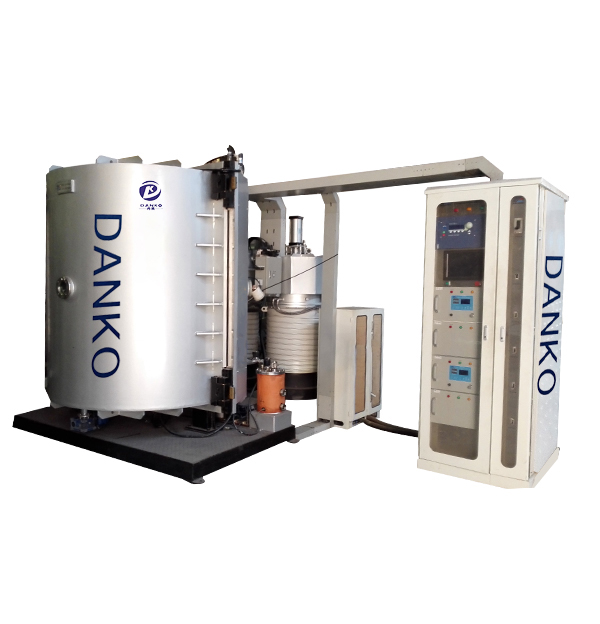
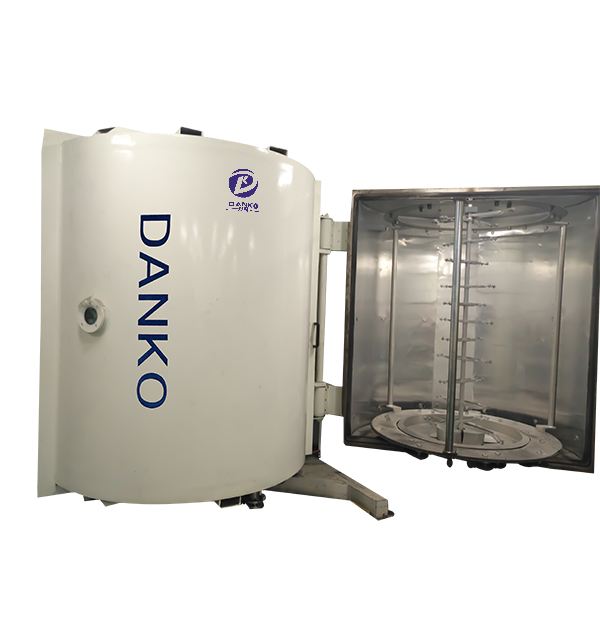
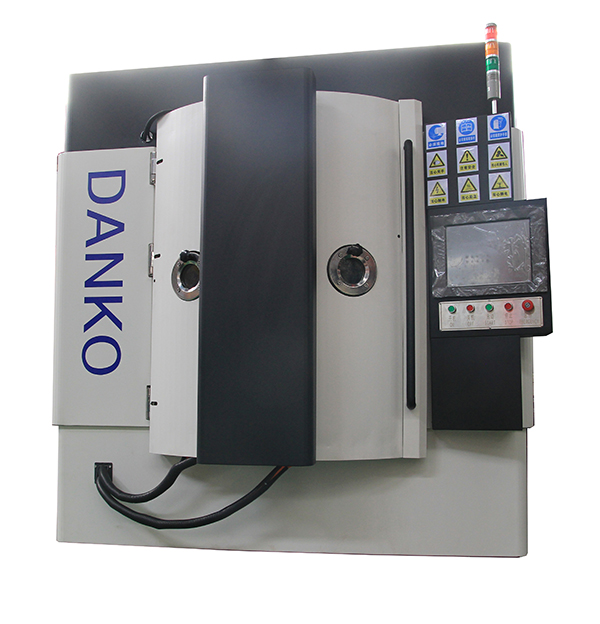
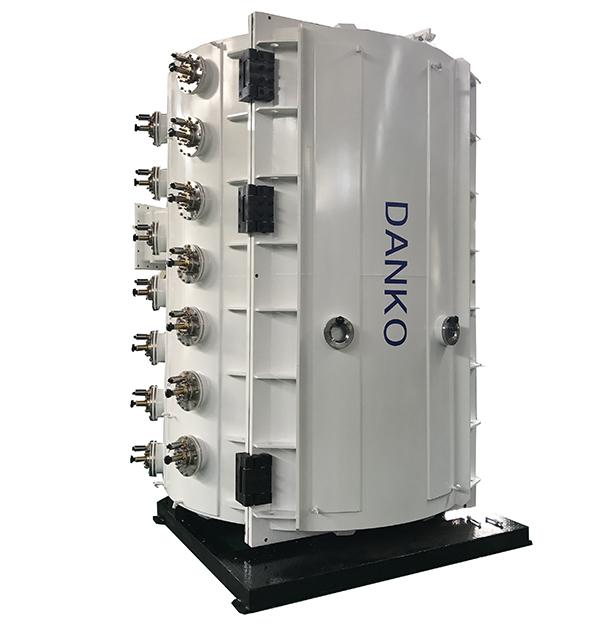
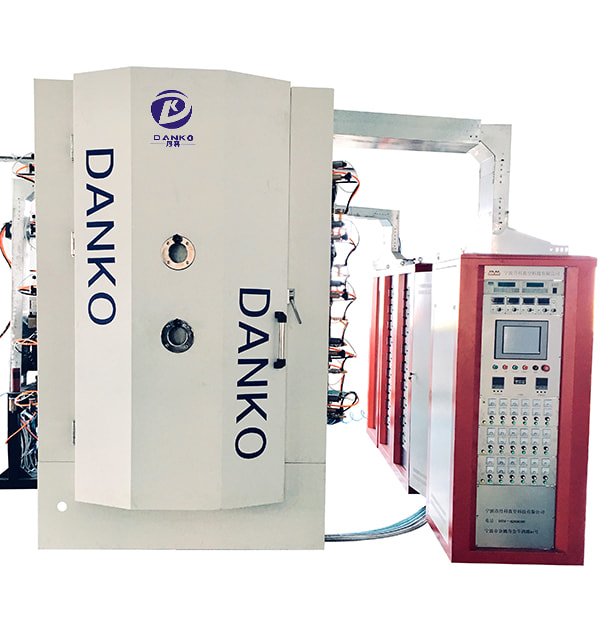
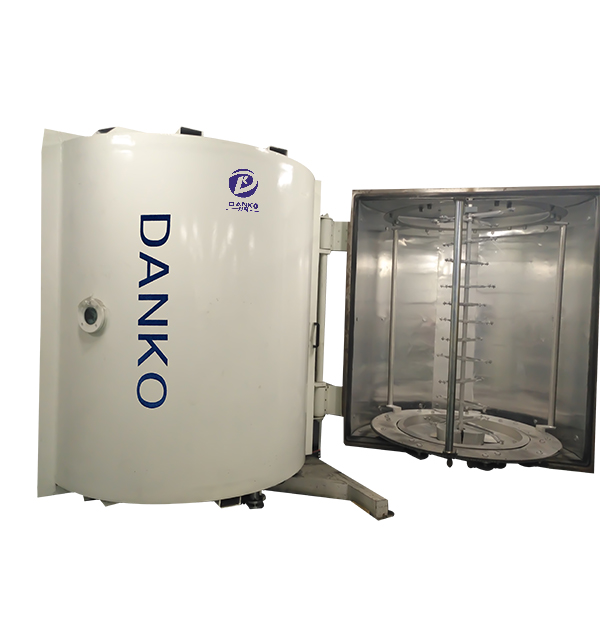
Cyklus nanášania je skôr reťazec kontrolovaných okien než jedna akcia. Takto do seba zapadá odčerpávanie, odplyňovanie, iónové leptanie, nanášanie a chladenie na skutočnej výrobnej linke, kde sa tenké filmy zvyčajne strácajú.
Čo proces skutočne riadi
Odstráňte hardvér a proces vákuového poťahovacieho stroja vykoná jednu úlohu: odstráni z komory všetko, o čo ste nepožiadali, aby tam bolo, a potom nechá vybraný materiál doraziť na povrch dielu pod kontrolovanou energiou. Film, ktorý získate, je výsledkom troch premenných – tlaku pozadia, energie iónov na substráte a rýchlosti a času depozície. Každé ďalšie nastavenie, od prietoku argónu po rotáciu prípravku, je len spôsob vyladenia týchto troch.
To je dôvod, prečo môžu dva obchody prevádzkovať „rovnaký“ recept PVD a vidieť rôzne výsledky. Komora udržiavaná na tlaku 3 x 10⁻³ Pa bez zahrievania substrátu stále nesie zaťaženie vodnou parou, ktorá konkuruje povlaku o miesta lepenia. Tá istá komora pri 4 x 10⁻⁴ Pa sa po riadnom vypečení chová ako iný stroj. Samotný tlak nie je číslo, na ktorom záleží; pomer medzi zaťažením zvyškovým plynom a rýchlosťou vylučovania je.
Vákuum nie je cieľom procesu. Je to filter, ktorý rozhoduje o tom, čo sa ešte smie dotknúť dielu pred filmom.
Cyklus nanášania, krok za krokom
Väčšina dávkových cyklov má rovnakú postupnosť, či už stroj používa katódový oblúk, magnetrónové naprašovanie alebo tepelné odparovanie. Rozdiely sú v strede cyklu, nie na jeho koncoch.
Predčistenie a nakladanie. Ultrazvukové odmasťovanie, oplachovanie a sušenie odstraňuje oleje a leštiace zmesi. Časti sa potom upevnia na prípravky, ktoré tiež definujú rotáciu – prípravok, ktorý skryje povrch pred plazmou, ho skryje aj pred povlakom.
Hrubovanie a vysokovákuové čerpanie. Rotačné lopatkové alebo suché čerpadlo dostane komoru z atmosféry na približne 1–10 Pa, potom ju koreňové, difúzne alebo turbomolekulárne čerpadlo prenáša na základný tlak, bežne medzi 5 x 10⁻³ a 5 x 10⁻⁴ Pa.
Vykurovanie a odplyňovanie. Steny komôr a substráty sa ohrievajú, často na 150–400 °C v závislosti od filmu, aby sa odstránila adsorbovaná voda a prchavé látky. Preskočenie tohto štádia je jedným z najčastejších dôvodov, prečo sa po niekoľkých týždňoch na povlaku tvoria pľuzgiere.
Iónové bombardovanie (čistenie žeravým výbojom). Pripustí sa argón a na diely sa na niekoľko minút aplikuje záporné predpätie niekoľko stoviek voltov. Toto rozpráši oxid a poslednú molekulárnu vrstvu kontaminácie a zanechá chemicky aktívny povrch.
Depozícia. Zdroj je napájaný – oblúkové škvrny na katóde, magnetrónovom terči alebo odparovacej lodi – a materiál putuje k substrátu. Reaktívne plyny, ako je dusík, kyslík alebo acetylén, sa sem pridávajú vtedy, keď je potrebný film na báze nitridu, oxidu alebo uhlíka.
Kontrola hrúbky. Hrúbka filmu sa nastavuje rýchlosťou vynásobenou časom, potvrdená monitorovaním kryštálov kremeňa na optických povlakoch a kalibračnými postupmi na dekoratívnych alebo opotrebovaných filmoch.
Chladenie vo vákuu. Časti sú držané vo vákuu, kým neklesnú pod približne 80 – 100 °C. Včasné odvetranie oxiduje čerstvý film a pri pokovovaní hliníka je to klasická príčina žltnutia.
Odvzdušňovanie, vykladanie a kontrola. Suchý dusík alebo filtrovaný vzduch preruší vákuum, diely sa vyložia a šarža sa skontroluje na farbu, hrúbku, priľnavosť a povrchové chyby.
Bezpečnostná poznámka: nikdy neodvzdušňujte horúcu komoru priamo do atmosféry a nikdy neobchádzajte blokovanie dverí, aby ste ušetrili pár minút. Horúca záťaž, ktorá sa stretne s vlhkým vzduchom, bude oxidovať a rovnaká skratka na veľkom systéme vystavuje operátorov horúcim zariadeniam a pohybujúcim sa zostavám čerpadla.
Ako metóda depozície pretvára procesné okno
V strede cyklu sa metódy rozchádzajú a táto voľba stanovuje praktické limity rýchlosti, uniformity a rizika defektov.
Typické výrobné okná pre hlavné PVD metódy používané v dávkových vákuových lakovacích strojoch; presné hodnoty sa menia s veľkosťou komory, hustotou upínadla a špecifikáciou filmu.
Metóda
Pracovný tlak
Typická hrúbka filmu
Hlavné procesné riziko
Tepelné odparovanie
10⁻³–10⁻² Pa
0,2-1 µm
Priamy nános a slabé pokrytie zložitých tvarov
Katodický oblúk
5 x 10⁻² – 5 x 10⁻¹ Pa
1-5 µm
Makročastice a kvapôčky pristávajúce vo vnútri filmu
Magnetrónové naprašovanie
0,1–1 Pa
0,5-3 µm
Pomalá a reaktívna cieľová otrava
DLC / plazmou asistované CVD
0,1–1 Pa with hydrocarbon gas
1-3 µm
Vysoké napätie filmu a priľnavosť na oceľových podkladoch
Dekoratívna čiara sledujúca farebnú konzistenciu sa zvyčajne usadzuje pri viacoblúkovom nanášaní, zatiaľ čo optická filtračná čiara nemôže používať oblúk vôbec, pretože jediná kvapka ničí vrstvu vrstiev. Výber procesu je teda obchodom medzi rýchlosťou, kvalitou povrchu a geometriou dielov v prípravku.
Čísla, ktoré sa oplatí zaznamenať v každej dávke
Posun procesu je zriedka dramatický. To sa plazí. Stroj, ktorý zaznamenáva rovnakých osem hodnôt pri každom chode, môže zvyčajne vysledovať defekt späť k jeho pôvodu v rámci jednej alebo dvoch dávok namiesto jedného alebo dvoch týždňov.
Základný tlak pred vstupom argónu plus čas potrebný na jeho dosiahnutie
Pracovný tlak počas nanášania s tolerančným pásmom, ktoré akceptujete
Teplota substrátu na začiatku a na konci nanášania
Predpätie a pracovný cyklus, ktoré nastavujú energiu iónov a hustotu filmu
Zdrojový prúd alebo výkon pre každú katódu alebo odparovaciu loď
Prietok reaktívneho plynu a výsledná stechiometria filmu
Rýchlosť rotácie prípravku a počet prechodov plazmou
Čas nanášania alebo akumulovaná hrúbka hlásené monitorom
Praktická tolerancia: na mnohých dekoratívnych linkách je kolísanie pracovného tlaku plus alebo mínus desať percent v hotovom diele neviditeľné, zatiaľ čo pokles predpätia o 20 V posunie farbu filmu TiN natoľko, že zákazník dávku odmietne. Rozhodnite podľa filmu, ktoré hodnoty budú mať alarm a ktoré budú mať iba logický riadok.
Kde sa bežné chyby skutočne začínajú
Väčšina defektov povlaku sú skôr procesnými defektmi než defektmi zariadenia a objavujú sa na predvídateľných miestach.
Slabá priľnavosť — neúplné predčistenie, nedostatočne zahriata náplň alebo iónové leptanie, ktoré je príliš krátke alebo príliš slabé.
Dierky a častice — odlupujúci sa materiál zo štítov komôr, špinavé príslušenstvo alebo cieľ, ktorý nebol po zmene upravený.
Farebná odchýlka medzi šaržami — driftujúci reaktívny tok plynu, erózia cieľa alebo zmeny hrúbky spôsobené zmenou hustoty upevnenia.
Nerovnomerná hrúbka — nerovnomerné opotrebenie cieľa, nesprávna vzdialenosť zdroj-substrát alebo prípravky, ktoré zatieňujú plazmu.
Zažltnutý alebo stmavnutý hliník — zvyškový kyslík a vodná para vo vyparovacom cykle, často z odvetrávania pred vychladnutím nákladu.
Cieľová otrava pri reaktívnom rozprašovaní — príliš veľa reaktívneho plynu, ktorý vytvára zloženú vrstvu na cieli a znižuje rýchlosť depozície.
Sledujte vzor, nie časť: jeden odmietnutý kus je zvyčajne manipulačným poškodením. Rovnaký defekt, ktorý sa objaví na rovnakej pozícii prípravku, dávku po dávke, je znakom komory – prietok plynu, stav štítu alebo rotácia – a dodatočné čistenie to nevyrieši.
Priradenie procesu k časti
Časť rozhoduje viac o receptúre ako stroj. Tri skupiny pokrývajú väčšinu výrobných požiadaviek a každá z nich posúva proces iným smerom.
Nástroje, formy a diely podliehajúce opotrebovaniu
Rezné nástroje, tvarovacie lisovnice a prevodové komponenty potrebujú 1–5 µm tvrdého nitridu alebo filmu na báze uhlíka a dostatočne vysokú teplotu substrátu na vytvorenie metalurgického spoja. Cykly prebiehajú dlho, testovanie priľnavosti je nemenné a špecializovaná platforma na tvrdé poťahovanie je zvyčajne ekonomickejšia ako úprava dekoratívneho stroja.
Automobilové osvetlenie a obloženie
Reflektory a kryty svietidiel kombinujú základný náter, hliníkovú reflexnú vrstvu a ochranný vrchný náter. Na základnom nátere záleží rovnako ako na kove, pretože skrýva stopy po formovaní, ktoré by inak presvitali cez zrkadlový povrch. Kolesá, ozdobné lišty a odznaky majú rovnakú logiku, pričom hlavným kritériom prijatia je konzistencia farieb.
Dekoračný kov, sanita a železiarsky tovar
Kovanie, riad, remienky na hodinky a dverové kovanie žije alebo zomiera na základe opakovateľnosti farieb, jednotnosti na leštených povrchoch a čoraz viac na účinnosti ochrany proti odtlačkom prstov. Naprašovanie poskytuje prísnejšiu kontrolu nad farbou a hrúbkou ako nanášanie oblúkom, za cenu pomalšieho cyklu a starostlivejšej údržby cieľa.
Čas cyklu, priepustnosť a náklady na proces
Odčerpanie a odplynenie môže spotrebovať 30 až 50 percent dávkového cyklu a usadzovanie často trvá menej ako polovicu času na hodinách. Tento pomer vysvetľuje, prečo konštrukcia prípravku, hustota nakladania a rýchlosť čerpania posúvajú náklady na diel viac ako hraničný nárast rýchlosti nanášania. Keď sa čas cyklu stane obmedzením, čestnými možnosťami sú väčšia komora, poloha druhej dávky alebo kontinuálny inline systém pre diely, s ktorými je možné manipulovať v jednej orientácii.
V práci, ktorú nikto nenaplánuje, sa skrývajú aj prevádzkové náklady: výmena oleja v čerpadle, výmena a využitie cieľa, prestoje pri čistení štítov a energia čerpaná difúznymi čerpadlami, ktoré zostávajú horúce medzi zmenami. Stroj, ktorý je technicky schopný, ale vyžaduje týždenný mechanický zásah, len zriedka prináša najnižšie náklady na potiahnutý diel. To je praktický argument pre meracie zariadenie oproti vašej vlastnej zmesi dielov a veľkosti šarže, ako je uvedené v tejto príručke ako si vybrať PVD vákuový lakovací stroj pred porovnaním hlavných sadzieb vkladov.
Ako vyzerá stabilný proces
Zrelý proces poťahovania je nudný v tom najlepšom zmysle. Základný tlak sa vráti na rovnakú hodnotu v rovnakom čase, hodnoty farieb zostávajú v úzkom pásme počas zmien a intervaly údržby sú skôr predvídateľné ako reaktívne.
Pre výrobcov, ktorí špecifikujú novú kapacitu, to znamená nákup zdokumentovaného procesného okna namiesto komory s terčom vo vnútri. PVD vákuové lakovacie systémy by sa malo posudzovať podľa toho, ako opakovane držia tlak, odchýlku a teplotu počas celého výrobného dňa, pretože tieto tri čísla si film skutočne pamätá.
Známky, že proces je pod kontrolou: odmieta zhluk okolo manipulačných pozícií a nie komôr, nový operátor môže nasledovať recept bez hrdinstva a prvá prijateľná časť zmeny vyzerá ako posledná z predchádzajúcej zmeny.
Zdieľanie:
Konzultácia
Vaša e -mailová adresa nebude zverejnená. Požadované polia sú označené *
 E -mail:
 Tel:+86-13486478562

 Jazyk
 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -mail: [email protected]
 Address: 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, Čína